
固态电池赛道热度持续攀升,但真正走向产线,行业普遍要面对同一道难题:实验室指标亮眼,放大到产线却容易“崩塌”。界面阻抗大、固态电解质成膜掉粉开裂、大容量车规级单体电池制造困难,这些工程化瓶颈使不少方案仍停留在纽扣电池或微型模具样品阶段。
融捷能源固态电池研发团队选择了一条更务实的路径:不堆概念,直面界面,把材料、工艺、设备和验证逐环跑通。融捷能源联合清华大学欧阳明高院士团队及华宜清创,攻克高比容量硅碳与硫化物固-固界面难题,发布车规级20Ah硫化物全固态电池单体,形成全固态电池工程化的先发优势。这背后不是单点指标的堆叠,而是一条从材料筛选到车规大单体电池的工程闭环。
01 路线选择:硫化物+硅碳,沿工程闭环推进
液态锂电池能量密度正逼近理论极限,安全窗口日益收窄,全固态是终极方向。在技术路线上,融捷能源坚定看好“硫化物+硅碳”组合。硫化物电解质具有接近甚至超越液态电解液的室温离子电导率,本体最高可达16mS/cm,制成膜后可达2~5.5mS/cm;结合高比容量硅碳负极,是实现300~450Wh/kg动力电池的核心路径。
但路线确定不等于落地。团队拒绝“一步登天”的空中楼阁,而是践行“材料筛选—模具电池机理验证—单片小软包放大—车规级大单体突破”的严谨工程闭环。前段布局“湿法涂覆+干法电极”,中段推进叠片致密化,后段采用等静压成型,逐步建立完整的全固态电芯制造工艺链。
02 四大技术突破:用实测数据标定研发进度
围绕不同应用场景和制造能力,融捷能源在四个方向形成阶段性突破,以实测数据说话。
200Wh/kg高倍率固态电池面向商业化落地,重点攻克高倍率、大电流下的浓差极化与温升难题。实测可实现5C连续放电,0.1C放电克容量达196.62mAh/g。在2C充电/5C放电的严苛工况下,循环近1000次容量保持率超88%,2000次循环后仍无异常衰减。该体系可直接适配混动车型(PHEV)、高倍率快充设备及低空飞行器(eVTOL)。
300Wh/kg高比能电池面向车规纯电主力替代市场,重点解决硅碳负极初期库伦效率低、消耗活性锂的问题。负极首效由80%提高至89%~93%,全电在0.5C下稳定循环突破500次,容量保持率80%,预期可提升至84%~88%。
450Wh/kg超高比能体系瞄准技术制高点,解决超高面载量正极界面相变失效与自支撑成膜开裂问题。采用高镍9系复合正极,载量突破28mg/cm²。半电池放电比容量超222mAh/g,0.5C循环350圈。自支撑电解质膜实现180°折叠不破损。
干法电极技术突破则指向颠覆性降本。通过PTFE原位纤维化及无溶剂成膜,摆脱高沸点极性溶剂与昂贵烘烤设备,预计生产成本降低约30%。实测0.1C首放容量达204.55mAh/g,首效85.62%,0.5C循环大于500次。干法电解质膜厚度控制在80μm,离子电导率3.5mS/cm,达到湿法膜的2倍。需要说明的是,干法电极并非一款独立产品,而是面向后续产品降本和规模化制造的关键工艺平台,其价值在于为全固态电芯规模化生产提供新的工艺路径。
03 不堆概念,直面界面:配方与粘结剂的重构
固态电池难,难在界面。硫化物电解质易在单一芳烃中团聚,影响浆料稳定性与涂布质量。融捷能源首创弱极性微量混合溶剂体系,将浆料固含量从32%提升至55%~63%,彻底消除涂布条纹缺陷,兼顾流平性与界面电性能。
粘结剂网络同样需要重构。针对不同极片需求,团队定制化开发热塑性弹性体、丁烯类、高柔性橡胶及复合胶液,在“柔韧自支撑、抗弯折”与“离子传输通道贯通、低阻抗”之间寻找平衡。这些配方与工艺层面的细活,决定了固态电池能否从样品走向可制造。
04 产业化不是纸面参数:从实验室到中试的工艺考验
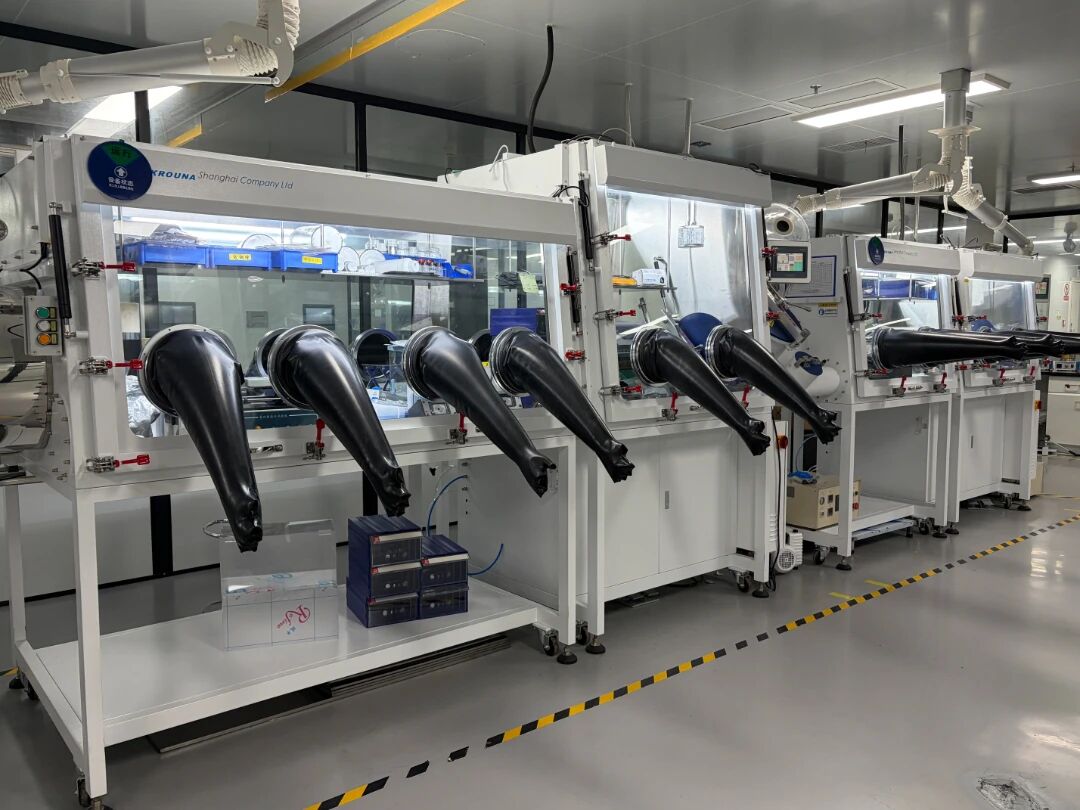 产业化路上的难点,往往藏在细节里。在实验室小搅拌罐中制备完美的浆料,直接按原参数放大到中试大罐时,却出现浆料过稀、无法挂刀、烘干后裂成龟裂纹或表面小颗粒密集的窘境。团队从微观流变学入手,发现大罐线速度导致剪切热升高、破坏胶链,且大锆珠撞击过度。通过改用小锆珠组合、严格控制温升低于35℃、阶梯升速及两段式烘干,最终实现大罐放大的一致性稳定成膜。
正反面涂覆的“掉料谜题”同样典型。在骨架膜研发中,正面涂覆后光滑如镜,翻转涂覆背面却出现大面积脱壳掉料。团队连续多日蹲守手套箱排查,发现是正面“烤太干”阻断了内部微孔。团队随后提出“半干凝胶态(Wet-on-Tack)翻转涂布”,让正反两面浆料在多孔骨架纤维内部发生分子链互穿交联,彻底解决脱落难题。
材料批次波动则是另一场“磨合战”。市场上供应商提供的材料多处于实验室小试阶段,三元材料或电解质粒径稍有波动,如粒径分布(Span)变宽,就可能导致电极严重掉粉。团队建立严格的原材料来料表征体系与容错配方窗口,用工艺积淀化解上游材料的不稳定性。
05 场景落地:从PHEV、eVTOL到纯电乘用车
从落地节奏看,短期商业化场景将率先聚焦高功率、快充与PHEV混动汽车。依托200Wh/kg级5C高倍率电池,满足高功率起步与快充响应需求。在低空经济领域,全固态电池兼具高安全与高功率密度,契合eVTOL和无人机对“不起火、高放电比功率”的极限要求。
中长期看,300Wh/kg硫化物全固态电池将面向高端纯电乘用车,与车企联合开展装车验证,显著降低热失控与自燃隐患,并改善冬季低温续航衰减。450Wh/kg超高能量密度体系则面向航空航天、特种装备等场景,打开超长续航想象空间。
对客户而言,固态电池带来的综合价值不仅是能量密度大幅提升。在本质安全层面,可以摆脱易燃易爆的液态电解液;在系统层面,电芯耐温上限大幅提升,可精简甚至取消繁重的液冷热管理系统,实现系统级能量密度提升与成本优化。
 对行业节奏的判断,融捷能源保持客观。固态电池产业化绝非一蹴而就,行业普遍高估了近期速度,却低估了长期的颠覆力。半固态是当下市场化的务实过渡,但全固态才是筑牢长期技术竞争力的核心战场。
下一步,融捷能源将在短期内固化300Wh/kg混合溶剂制浆与中试参数,全面完成20Ah车规级硫化物全固态电芯的中试数据闭环,推进200Wh/kg高倍率软包第三方权威模组认证。中远期将打通连续化干法极片中试辊压线,启动车规级全固态电芯的装车前瞻验证,推进规模化量产降本。
正如融捷能源固态电池研发团队所言:在固态电池这条充满诱惑与泡沫的赛道上,融捷能源不讲炫目的故事,只用每一个毫安时的稳定克容量、每一千次的扎实循环,去推开全固态电池商业化的大门。


